

Складские комплексы в каждом регионе, сможем доставить в любую точку России от 1 дня.
Оставить заявку на покупку продукции, уточнить актуальную стоимость, условия доставки и оплаты вы можете по телефону +7 (812) 214-59-65 или отправить заявку на почту spb@24cr.ru
Часто ищут:
от 912 ₽ / кг
Марка стали
БрА10Ж3
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 912 ₽ / кг
Марка стали
БрА10Ж3Мц2
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 912 ₽ / кг
Марка стали
БрА10Ж3р
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 912 ₽ / кг
Марка стали
БрА10Ж4Н4Л
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 912 ₽ / кг
Марка стали
БрА10Мц2Л
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 912 ₽ / кг
Марка стали
БрА11Ж6Н6
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА7Ж1,5С1,5
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА7Мц15Ж3Н2Ц2
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА9Ж3Л
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА9Ж4
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА9Ж4Н4Мц1
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 1501 ₽ / кг
Марка стали
БрА9Мц2Л
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 419 ₽ / кг
Марка стали
БрАЮЖ3
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 419 ₽ / кг
Марка стали
БрАЮЖ3Мц2
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
от 419 ₽ / кг
Марка стали
БрАЮЖ3р
Стандарт продукта
ГОСТ 493-79
Внутренний диаметр, мм
800
Внешний диаметр, мм
1000
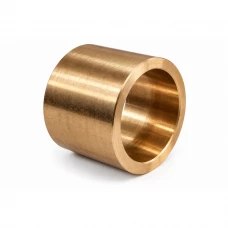
Втулка бронзовая для подшипниковых и направляющих узлов
Втулка бронзовая применяется как цилиндрическая заготовка либо готовая часть узла скольжения. Её устанавливают между сопрягаемыми поверхностями, используют в подшипниковых опорах, направляющих, шарнирных соединениях, других механизмах. При закупке учитывают марку бронзы, наружный диаметр, отверстие, длину, требования к механической обработке.
Для готового узла одного номинального диаметра недостаточно. Конструктор учитывает сопряжение с валом, посадку в корпус, длину рабочей поверхности. Если приобретается заготовка под расточку, дополнительно задают припуск.
Втулка бронзовая купить которую планируется по старому чертежу, должна проверяться по исходной спецификации. Сокращённая запись без марки, внутреннего диаметра либо длины создаёт риск получить заготовку, которую нельзя обработать до требуемой геометрии.
Назначение бронзовой втулки
Основная конструкция представляет собой полый цилиндр. В готовом механизме внутреннее отверстие взаимодействует с валом, пальцем либо осью. Наружная поверхность фиксируется в корпусе или другом посадочном месте.
В зависимости от проекта конструкция может быть гладкой, с буртом, отверстиями либо канавками для смазки. Такие особенности определяются чертежом. Наличие конкретного исполнения следует уточнять до оформления партии.
Втулки часто работают в узлах скольжения. В этом случае между валом и внутренней поверхностью предусматривается рабочий зазор. Его величина зависит от конструкции, диаметра, нагрузки, скорости движения, режима смазывания.
Посадка наружной поверхности выполняет другую функцию. Она должна удерживать втулочную часть в корпусе при работе механизма. Тип посадки назначает конструктор, поэтому универсальный допуск для всех бронзовых втулок использовать нельзя.
Если приобретается литая либо толстостенная заготовка, окончательное отверстие может формироваться уже после установки или предварительной механообработки. Такой подход позволяет получить требуемый размер непосредственно под конкретный узел.
При ремонте промышленного оборудования исходные параметры желательно снимать с чертежа, а не только с изношенной детали. После длительной эксплуатации внутренний диаметр способен отличаться от первоначального номинала из-за износа.
Марки бронзы для втулок
Выбор сплава связан с режимом работы. Для втулочных заготовок применяют оловянные, алюминиевые, железоалюминиевые и другие бронзы. Их химический состав влияет на прочностные показатели, поведение при трении, обрабатываемость, коррозионную стойкость.
В ассортименте НПП Хром представлены БрО5Ц5С5, БрО10С10, БрО10Ф1. Эти марки относятся к оловянным литейным бронзам, состав которых нормирует ГОСТ 613-79.
БрО5Ц5С5 содержит олово, цинк, свинец. ГОСТ относит эту марку к сплавам, применяемым для арматуры, антифрикционных деталей, вкладышей подшипников. Поэтому она рассматривается при изготовлении частей, работающих в условиях скольжения.
БрО10С10 также входит в ГОСТ 613-79. В справочном приложении стандарта для неё указано применение в подшипниках скольжения при высоких удельных давлениях. Однако пригодность конкретной втулки определяют расчётом узла, а не только обозначением бронзы.
БрО10Ф1 представляет оловянно-фосфористую литейную бронзу. Стандарт связывает её применение с узлами трения, нагруженными приводными компонентами, нажимными либо шпиндельными гайками, венцами червячных колёс.
ГОСТ 493-79 относится уже к безоловянным литейным бронзам. Он нормирует отдельную группу сплавов на основе меди с алюминием, железом, марганцем, никелем либо другими легирующими компонентами.
Поэтому обозначения ГОСТ 613-79 и ГОСТ 493-79 нельзя использовать как взаимозаменяемые. Первый относится к оловянным литейным бронзам, второй - к безоловянным. При закупке норматив сопоставляют с фактической маркой.
БрАЖ9-4, БрАЖМц и другие коммерческие обозначения также требуют проверки по документации конкретной позиции. Не следует автоматически назначать им ГОСТ только по сходству с другой литейной маркой.
Изготовление и механическая обработка
Бронзовые втулочные заготовки получают несколькими способами. Для рассматриваемой категории используются литые заготовки либо последующая механическая обработка подходящего бронзового полуфабриката. Способ получения влияет на исходную геометрию и объём последующего точения.
Центробежное литьё применяют для полых цилиндрических отливок. Расплав распределяется во вращающейся форме под действием центробежных сил. Такой способ удобен для получения кольцевых либо втулочных заготовок.
Литую заготовку затем можно обработать на токарном оборудовании. Формируют наружный диаметр, растачивают отверстие, торцуют по длине. При необходимости выполняют фаски, канавки либо другие конструктивные элементы по чертежу.
Другой путь - изготовление из бронзовой трубы подходящего сортамента. Для прессованных бронзовых труб действует ГОСТ 1208-2014. Этот норматив устанавливает сортамент, технические требования, методы контроля, правила приёмки.
Следует различать стандарт на исходный полуфабрикат и требования к готовой втулке. Труба по ГОСТ 1208-2014 ещё не становится подшипниковой втулкой только после отрезки по длине. Готовой части могут потребоваться точная расточка, наружная обработка, фаски, посадочные допуски.
Изготовление из прутка также возможно для небольших сечений, когда требуется высверливание либо расточка центрального отверстия. Однако при большой толщине снимаемого металла такой способ увеличивает расход исходной бронзы.
При выборе технологии учитывают отношение наружного диаметра к отверстию. Для толстостенной заготовки один способ может быть рациональнее, для тонкостенной - другой. Окончательное решение зависит от чертежа.
Качество механообработки влияет на работу пары скольжения. Внутренняя поверхность не должна оцениваться только по номинальному диаметру. Если чертёж задаёт шероховатость, овальность, цилиндричность либо соосность, эти требования включают в техническое задание.
Применение в узлах трения
Бронзовые втулки применяют в механизмах, где вал либо ось движется относительно неподвижной опорной поверхности. Такая схема относится к подшипникам скольжения. Она отличается от подшипника качения отсутствием шариков или роликов между сопрягаемыми частями.
Втулочная опора используется в промышленном оборудовании, приводных механизмах, станках, насосах, редукторах, шарнирных соединениях. Конкретный сплав выбирают по реальным нагрузкам.
В подшипниковом узле важна совместная работа вала, бронзовой поверхности, смазочного материала. Даже подходящая марка не компенсирует неправильно назначенный зазор либо нарушение режима смазывания.
При вращении тепло выделяется в зоне трения. Его количество зависит от нагрузки, скорости скольжения, коэффициента трения, охлаждения. Поэтому температурный режим оценивают вместе с конструкцией механизма.
Для возвратно-поступательного движения требования могут отличаться от постоянного вращения. В направляющей втулке характер изнашивания определяется длиной хода, частотой циклов, боковой нагрузкой.
Если присутствуют ударные воздействия, вибрация либо загрязнённая среда, эти сведения нужно сообщить при подборе. Они способны изменить выбор сплава или требования к конструкции.
Бронзовая втулка может применяться и как сменная изнашиваемая часть. В этом случае корпус оборудования сохраняется, а при достижении предельного износа заменяют внутренний компонент. Такая ремонтная схема должна быть предусмотрена конструкцией.
Отдельная область - червячные и винтовые механизмы, где бронзовые сплавы используются для компонентов пары трения. Однако марку нельзя переносить с одного типа узла на другой без проверки расчётных условий.
Как подобрать втулку бронзовую
Подбор начинается с чертежа. Для готовой части важны внутренний диаметр, наружная посадочная поверхность, длина. Затем проверяют марку бронзы.
Если приобретается заготовка, последовательность другая. Сначала определяют чистовые размеры. После этого технолог назначает припуски на наружную обточку, расточку, торцевание.
Основные сведения удобно собрать в одной спецификации:
| Зачем это требуется | ||
| Определяет конструкцию закупаемой позиции | ||
| Наружный диаметр D | Нужен для посадки либо выбора заготовки | ||
| Определяет отверстие под вал или припуск под расточку | ||
| Длина L | Задаёт рабочую ширину либо габарит заготовки | ||
| Марка бронзы | Связана с режимом трения и требованиями проекта | ||
| ГОСТ или ТУ | Уточняет норматив для сплава либо полуфабриката | ||
| Припуск | Требуется при последующей механообработке | ||
| Посадки | Указываются для готовой детали по чертежу | ||
| Используется для комплектации партии |
При подборе бронзы нельзя ориентироваться только на размер. БрО5Ц5С5, БрО10С10, БрО10Ф1 имеют различный химический состав, поэтому назначаются с учётом режима работы.
Для втулки под вал требуется проверить рабочий зазор. Слишком малое значение повышает риск заедания при нагреве. Чрезмерное ухудшает точность положения вала, увеличивает перемещение в соединении.
Универсальную величину зазора без расчёта указывать нельзя. Она зависит от диаметра, скорости, температуры, конструкции смазки, требований к механизму.
При запрессовке в корпус внутреннее отверстие может немного измениться. Для точного узла этот эффект учитывают в технологии. Иногда окончательную расточку выполняют уже после установки заготовки.
Если на внутренней поверхности предусмотрены смазочные канавки, они должны соответствовать чертежу. Их форма, расположение не назначаются произвольно. Неправильная схема способна нарушить распределение смазки.
Для ремонта лучше передать не только фактический размер снятой детали, но также обозначение оборудования. При наличии заводского чертежа он имеет большую ценность, чем измерение изношенной поверхности.
Заказать бронзовую втулку в НПП Хром
НПП Хром предлагает втулочные позиции из нескольких марок бронзы. В каталоге представлены БрАЖ9-4, БрАЖМц, БрК1Н3, БрО5Ц5С5, БрО10С10, БрО10Ф1. Для разных карточек указываются норматив с номинальным размером.
Если требуется втулка бронзовая купить под механическую обработку, в заявке желательно обозначить чистовые размеры будущей детали. Специалист сможет сопоставить их с доступными заготовками. При наличии чертежа его лучше приложить сразу.
Для готовой детали дополнительно нужны допуски. Если документация задаёт посадку, шероховатость, фаски, канавки, бурт, отверстия, эти требования следует сохранить в техническом задании.
Стоимость уточняется по конкретной позиции. На расчёт влияют марка, геометрия, объём, требуемое исполнение. Поэтому цену одной втулки нельзя автоматически переносить на другую.
Наличие также уточняется при оформлении заявки. Если требуется несколько типоразмеров, их удобнее передать одной ведомостью с отдельной строкой для каждой позиции.
Документы предоставляются при необходимости и наличии у партии. Если предприятие проводит входной контроль по определённому нормативу, требования следует обозначить до согласования закупки.
НПП Хром осуществляет доставку продукции по России и странам СНГ. Возможен самовывоз. При организации перевозки учитывают габариты, массу, количество грузовых мест, возможность механизированной выгрузки.
Для тяжёлых крупногабаритных заготовок условия разгрузки стоит согласовать заранее. Если втулки входят в общую заявку вместе с другим бронзовым прокатом, параметры перевозки определяются для всего груза.
Чтобы получить расчёт, передайте марку бронзы, наружный и внутренний диаметры, длину, количество. Для нестандартной геометрии приложите чертёж либо техническое задание. Это позволит подобрать втулочную заготовку без произвольного изменения исходных требований.